面向采掘与机电设备的矿山设备自动灭火系统 实现低运维与高稳定防火
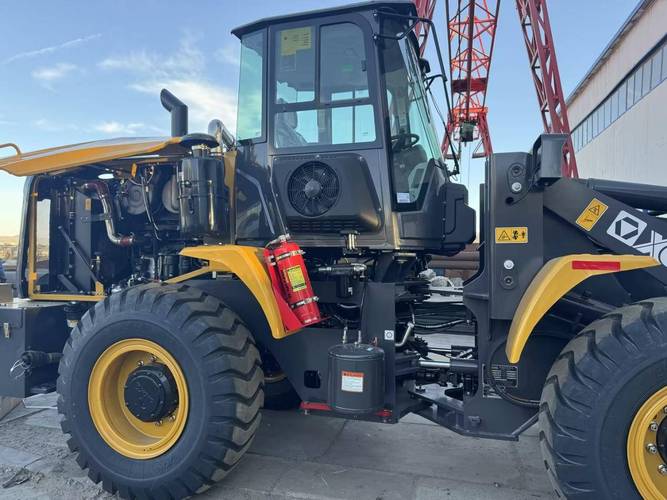
矿山作业环境恶劣,采掘设备与机电设备长期在高粉尘、高振动、高温度及狭小空间中运行,电气短路、机械摩擦过热、油液泄漏等火情隐患突出。传统人工灭火与常规消防系统存在响应滞后、误动作频繁、维护成本高等问题,难以满足现代矿山安全生产需求。面向采掘与机电设备的矿山设备自动灭火系统,通过感知、决策、执行、运维的全链路优化,实现低运维(低维护成本、低人力投入、低误报率)与高稳定(高环境适应性、高灭火可靠性、高系统可用性),为矿山关键设备提供精准、可靠、经济的火灾防护。\n\n一、矿山设备火情特征与防护挑战\n采掘设备火源多集中于发动机舱、液压管路、电缆接头、电控箱等部位;机电设备(如输送机、提升机、通风机)的点火风险主要来自轴承过热、绝缘击穿与粉尘积聚。作业区持续粉尘侵入、电磁干扰强、振动频繁,要求灭火系统兼具强抗干扰性与免维护特性。由于井下空间封闭、逃生条件有限,灭火系统必须在早期精准探测、快速启动、零误动作。\n\n二、系统架构设计\n1. 探测感知层:复合探测—针对矿山粉尘干扰,采用多波段红外火焰探测器、差定温线型感温电缆及一氧化碳/烟雾复合传感器。差温叠加CO探测显著降低误报,线型感温电缆对设备改造小、抗粉尘凝露好。建议采样与诊断周期≤500ms,火警响应时间≤5s。\n2. 决策控制层:分区控制器适配电力供应的波动,采用24V宽压安全级控制器,集成故障自诊断与电器隔离。无火情时每5mw按需复核。分区保护采用网络冗余与逻辑“与”判定控制器\n
如若转载,请注明出处:http://www.91qiantang.com/product/59.html
更新时间:2026-11-18 07:30:27